Publication
il y a 1 mois
Rubrique
Impression 3D
Temps de lecture
3 minutes
Introduction
Avant de toucher au trancheur, vérifiez que la machine peut produire un résultat stable. Une courroie trop détendue, une vis desserrée ou une buse partiellement bouchée fausseront vos essais. Vous risquez alors de corriger un symptôme logiciel qui provient en réalité d’un problème mécanique.
Commencez par nettoyer le plateau et la buse. Retirez les restes de filament, les traces de colle et les dépôts visibles. Vérifiez également que le plateau est correctement fixé et que la tête ne présente pas de jeu. Si votre imprimante dispose d’un plateau chauffant, réalisez les vérifications dans des conditions proches de l’impression réelle. Le filament doit aussi être identifié précisément. Notez sa matière, son diamètre, sa marque et, si possible, son numéro de lot. Le PLA, le PETG, l’ABS et le TPU ne réagissent pas de la même manière à la chaleur, au refroidissement ou aux mouvements rapides. Une bobine humide peut également provoquer des crépitements, des irrégularités et une surface moins propre. Enfin, préparez un pied à coulisse, quelques modèles de test et un carnet de réglages. Conservez la date, le filament, la buse utilisée et chaque modification effectuée. Cette discipline évite de modifier plusieurs paramètres simultanément, ce qui rendrait le diagnostic difficile.Imaginez la première couche comme la fondation d’un bâtiment. Si elle adhère mal, toute la pièce peut se décoller. Si elle est trop écrasée, la buse risque de frotter et la base peut présenter une bordure élargie, appelée « éléphant foot ».
Sur une machine à réglage manuel, chauffez le plateau à la température prévue pour votre filament. Ramenez ensuite la tête à son point d’origine. Placez une feuille de papier entre la buse et la surface, puis ajustez chaque coin jusqu’à ressentir un frottement léger et régulier. Recommencez le passage sur les quatre coins, car chaque correction influence légèrement les autres. Contrôlez ensuite le centre du plateau. Si la feuille glisse avec une résistance très différente, la surface peut être déformée ou mal soutenue. Un nivellement automatique peut compenser une partie de ces écarts, mais il ne remplace pas une vérification mécanique correcte. Le réglage du Z offset affine ensuite la distance entre la buse et le plateau. Pendant un test de première couche, les lignes doivent être continues, légèrement aplaties et soudées entre elles. Si elles restent rondes ou espacées, la buse est probablement trop haute. Si le filament devient très mince, transparent ou difficile à extruder, elle est probablement trop basse. La documentation de la calibration de première couche rappelle que l’ajustement doit être évalué visuellement, notamment lorsque la hauteur Z devient négative sur certaines machines. Cette approche est plus fiable qu’une valeur copiée depuis un autre modèle. Pour améliorer l’adhérence, nettoyez la surface avec le produit recommandé pour votre plateau. Évitez de multiplier les adhésifs avant d’avoir corrigé la distance buse plateau, la température et la vitesse initiale. Un produit d’adhérence peut aider, mais il ne compense pas un mauvais réglage.| Symptôme de première couche | Cause probable | Correction prioritaire |
|---|---|---|
| Le filament n’adhère pas | Buse trop haute, plateau sale ou température insuffisante | Nettoyer, rapprocher légèrement la buse et ralentir la première couche |
| La couche est transparente | Buse trop proche du plateau | Augmenter légèrement le Z offset |
| Les lignes restent séparées | Débit trop faible ou buse trop haute | Vérifier le débit et refaire le test de hauteur |
| Un seul côté adhère | Plateau mal nivelé ou déformé | Reprendre les quatre coins et contrôler le centre |
Une fois la base mécanique stabilisée, travaillez dans un ordre logique. Commencez par la température, puis le débit, la hauteur de couche et la vitesse. La température de buse influence la fluidité du filament, son adhérence et la qualité des ponts.
Référez-vous d’abord à la plage indiquée sur la bobine. Imprimez ensuite une tour de température par paliers réguliers. Recherchez le meilleur compromis entre surface propre, ponts corrects, absence de bouchage et bonne fusion des couches. La documentation d’OrcaSlicer sur la température explique notamment qu’une température trop basse peut réduire l’adhérence, tandis qu’une température trop élevée favorise la dégradation du filament et le suintement.| Filament | Buse, repère de départ | Plateau, repère de départ | Point de vigilance |
|---|---|---|---|
| PLA | 190 à 220 °C | 50 à 60 °C | Refroidissement généralement important |
| PETG | 230 à 250 °C | 70 à 85 °C | Adhérence parfois excessive sur certaines surfaces |
| ABS | 230 à 260 °C | 90 à 110 °C | Courants d’air et déformation thermique |
| TPU | 210 à 235 °C | 30 à 60 °C | Vitesse réduite et rétraction modérée |
Une pièce qui semble correcte à faible vitesse peut se dégrader dès que la cadence augmente. La vitesse d’impression doit donc être ajustée en fonction de la température, du débit maximal et de la rigidité de la machine.
Commencez avec une vitesse modérée pour les parois externes. Les périmètres visibles demandent davantage de précision que le remplissage interne. Réduisez aussi la vitesse de la première couche, afin de laisser au filament le temps de s’étaler et d’adhérer. Les déplacements à vide peuvent être plus rapides, mais une valeur excessive augmente les vibrations, les décalages et les marques sur la surface. La rétraction limite les fils de plastique entre deux zones séparées. Les réglages dépendent fortement du système d’extrusion. Un extrudeur direct demande souvent une distance plus courte qu’un système Bowden. Testez d’abord la distance, puis la vitesse, sans changer les deux paramètres en même temps.
Le refroidissement de la pièce doit également rester cohérent avec le matériau. Le PLA accepte généralement un refroidissement important après les premières couches. Le PETG demande davantage de modération, tandis que l’ABS supporte mal les courants d’air froids. Un ventilateur trop puissant peut fragiliser la liaison entre les couches ou provoquer une déformation.
Les supports doivent enfin être ajoutés selon la géométrie, et non automatiquement. Orientez d’abord la pièce pour réduire les surplombs. Utilisez ensuite des supports localisés lorsque cela suffit. Vous économiserez du filament et limiterez les marques sur les surfaces visibles. La meilleure méthode consiste à modifier une seule variable à la fois. Un cube de calibration peut contrôler les dimensions, une tour la température, un modèle à deux colonnes la rétraction et une pièce plate la première couche.
Commencez par les réglages qui affectent toute la machine. Vérifiez l’équerrage, le déplacement des axes et l’extrusion de base. Poursuivez avec le plateau et le Z offset. Calibrez ensuite la température et le débit pour chaque filament. Terminez par la rétraction, la vitesse, le refroidissement et les supports. Les fonctions de test intégrées à certains systèmes peuvent accélérer cette démarche. Par exemple, le support de Raise3D pour la calibration du filament décrit des essais de température et de débit réalisés avec des modèles dédiés. Le principe reste transposable à d’autres imprimantes, à condition d’utiliser les commandes et profils compatibles avec votre machine. Conservez chaque profil sous un nom explicite. Indiquez le matériau, la buse, la température, le débit et la date. Ne remplacez pas un profil fonctionnel par un nouveau réglage avant d’avoir comparé les résultats. Une calibration réussie doit être reproductible sur plusieurs pièces, pas seulement satisfaisante sur un seul test.
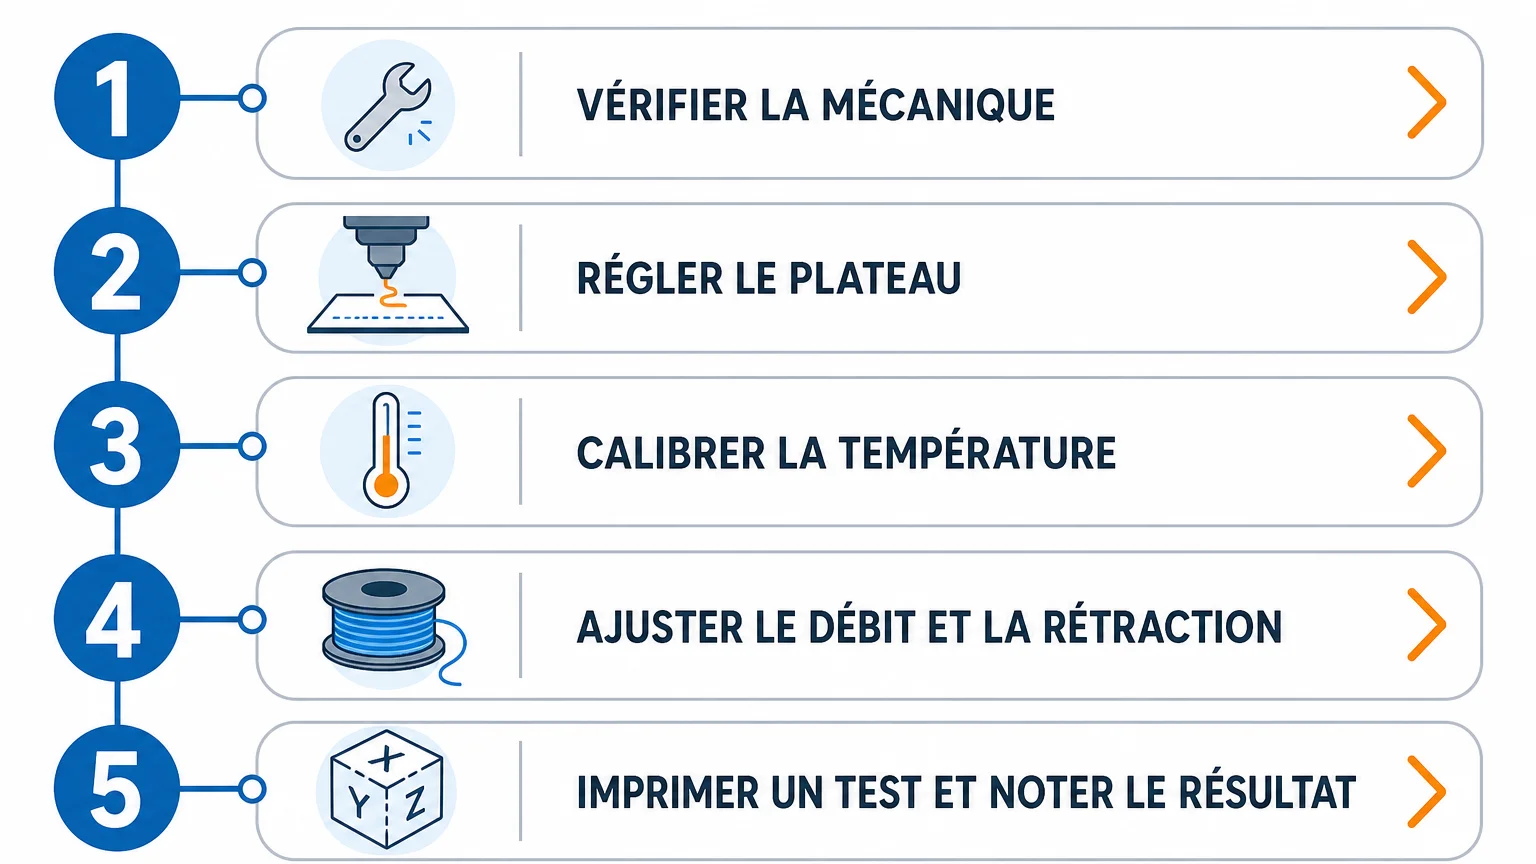
Lorsque le résultat reste instable, revenez aux fondamentaux. Une buse usée, un filament humide, un plateau contaminé ou une courroie détendue peut rendre les réglages inutiles. Pour élargir le diagnostic, consultez notre méthode pour résoudre les problèmes d’impression 3D. Un réglage d’imprimante 3D fiable repose sur une progression simple. Stabilisez d’abord la mécanique, obtenez une première couche homogène, puis calibrez la température, le débit et la rétraction. Ne cherchez pas une valeur parfaite trouvée ailleurs. Testez votre propre machine, avec votre propre filament, et conservez les résultats. Cette méthode réduit les échecs, facilite le diagnostic et améliore la répétabilité de vos pièces, que vous imprimiez à domicile ou dans un atelier en France.
A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi —
Ce site utilises des cookies pour stocker et/ou accéder aux informations des appareils. Le fait de refuser peut engendrer des dysfonctionnements.
En savoir plus