Fusion des couches en impression 3D : réglages et diagnostic

Publication

il y a 3 semaines

Rubrique

Impression 3D

Temps de lecture

5 minutes

Introduction

Résumé : Une bonne fusion des couches en impression 3D dépend de la chaleur disponible, du débit de matière, du refroidissement et de la calibration. Pour corriger une pièce fragile, vous devez d’abord distinguer la sous-extrusion de la délamination, puis tester les réglages un par un selon le filament utilisé.
Pourquoi une pièce peut-elle sembler réussie tout en cassant nettement entre deux couches ? En impression FDM, chaque cordon de matière doit encore être suffisamment chaud pour se souder au précédent. Pour apprendre à exploiter correctement une impression 3D FDM, il faut donc comprendre ce phénomène avant de modifier les réglages au hasard. La fusion dépend rarement d’un seul paramètre. Une température trop basse, une vitesse excessive, une ventilation trop forte ou une buse partiellement obstruée peuvent réduire la résistance finale. Le matériau, l’environnement de travail et l’orientation de la pièce influencent également le résultat.

Comment fonctionne la fusion entre deux couches ?

Imaginez deux cordons de filament déposés l’un sur l’autre. Le second doit entrer en contact avec le premier alors que sa température reste assez élevée pour permettre un rapprochement des chaînes moléculaires. En refroidissant, les deux cordons forment une liaison qui contribue à la résistance de la pièce.

Cette liaison est appelée adhérence intercouche. Elle ne correspond pas à une simple juxtaposition visuelle. Une surface peut paraître régulière tout en présentant une cohésion insuffisante dans l’axe vertical. La température joue un rôle central, car elle agit sur la viscosité du polymère et sur le temps disponible pour créer un contact efficace. Une étude publiée dans le Journal of Materials Processing Technology relie notamment un refroidissement plus lent à une liaison plus solide entre les cordons. Il faut toutefois rechercher un équilibre. Une température trop faible limite la fusion. Une température trop élevée peut provoquer du filage, une perte de précision, des ponts moins propres ou une déformation de la pièce.
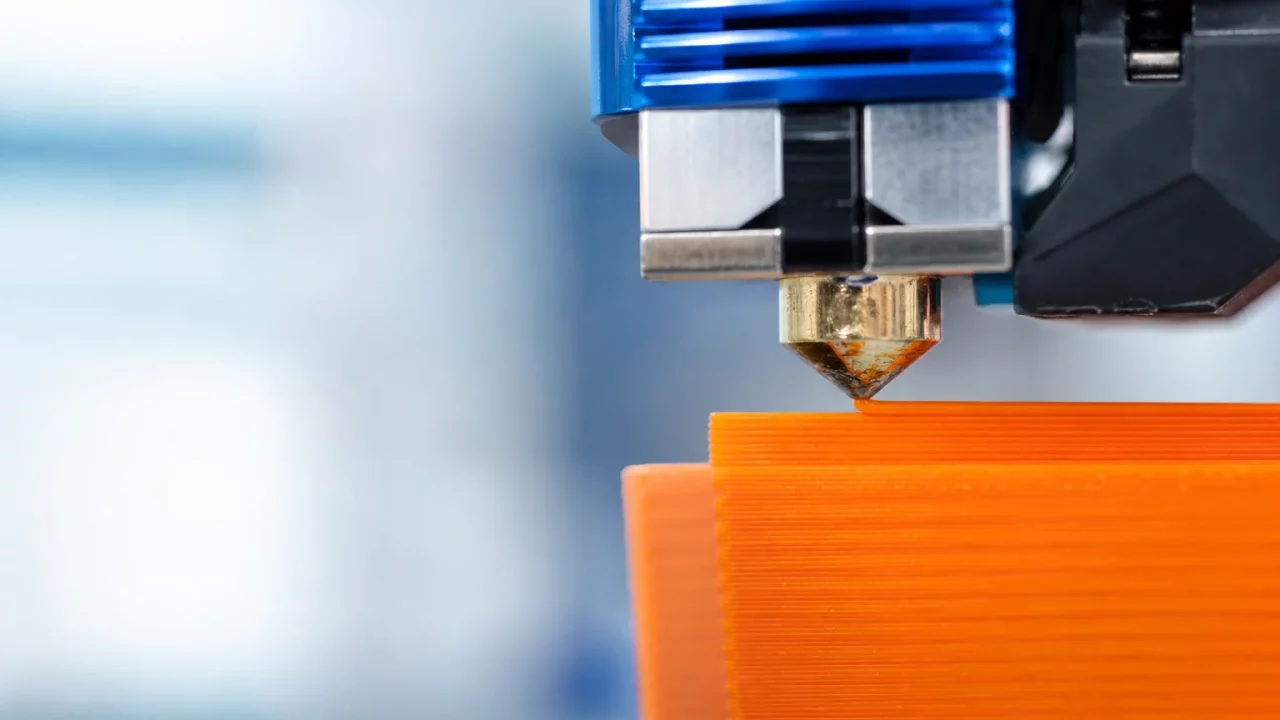
Gros plan sur la fusion régulière de deux couches de filament en impression 3D

Comment distinguer sous-extrusion, délamination et mauvaise fusion ?

Une pièce présente des espaces réguliers entre ses lignes ? Commencez par observer la forme du défaut avant de toucher à la température. Le diagnostic dépend de l’aspect des parois, de la régularité du débit et de la zone où la rupture apparaît.

La sous-extrusion

La sous-extrusion correspond à un manque de matière déposée. Les lignes deviennent minces, irrégulières ou incomplètes. Une buse obstruée, un filament mal entraîné, un débit insuffisant ou une vitesse trop élevée peuvent être en cause.

La délamination

La délamination apparaît lorsque des couches correctement formées se séparent progressivement. La pièce peut présenter une fissure horizontale, souvent visible sur les parois ou près des zones soumises à un effort.

La mauvaise fusion

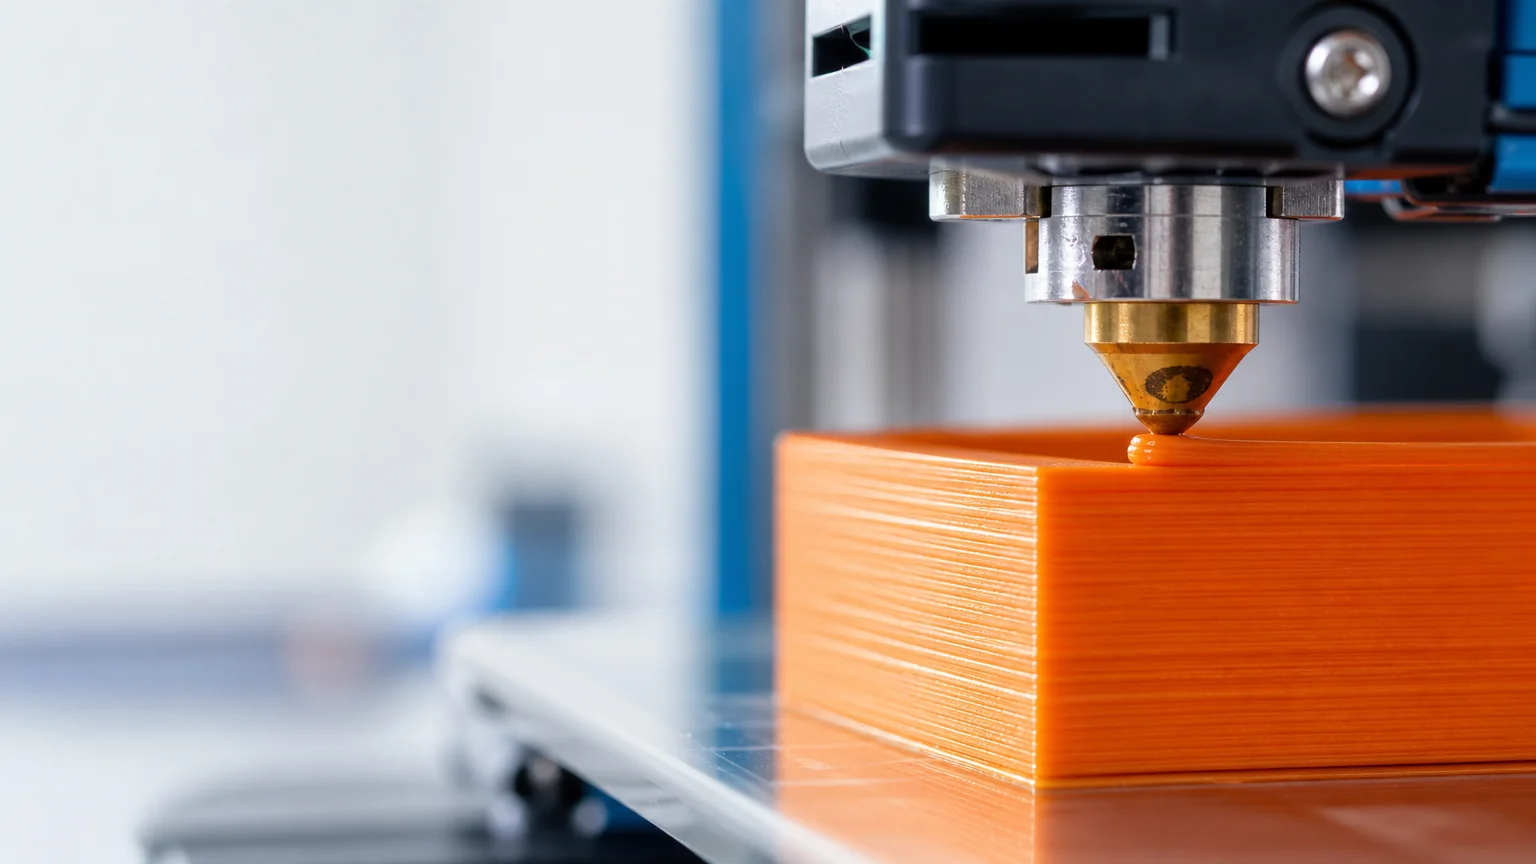
Une mauvaise fusion peut ressembler à une délamination, mais son origine est parfois plus large. La température, la ventilation, la vitesse, la hauteur de couche et l’environnement thermique agissent ensemble. Gros plan sur la fusion régulière de deux couches de filament en impression 3D

Quels réglages améliorer en priorité ?

Une pièce casse entre les couches ? Modifiez un seul paramètre à la fois et imprimez une petite éprouvette. Cette méthode évite d’attribuer une amélioration au mauvais réglage.

La température d’extrusion

Commencez par la plage recommandée par le fabricant du filament. Imprimez ensuite une tour de température avec plusieurs paliers. Retenez la valeur qui combine une bonne fusion, une surface correcte et une géométrie stable.

La vitesse d’impression

Une vitesse élevée réduit le temps disponible pour chauffer et comprimer correctement le cordon. Si la pièce manque de cohésion, réduisez progressivement la vitesse, puis vérifiez si le débit thermique reste suffisant.

Le débit de matière

Le débit de matière doit produire des lignes continues et suffisamment larges. Un débit trop faible crée des vides. Un débit trop élevé provoque des bourrelets, des dimensions imprécises et parfois une accumulation autour de la buse. Une étude scientifique publiée en 2026 modélise l’influence de la température, de la vitesse, du débit et de la hauteur de couche sur la liaison entre les strates. Elle souligne qu’un réglage optimal demande un compromis entre fusion, déformation et précision géométrique. Pour structurer vos essais, nos étapes de la conception via une imprimante 3D permettent de relier la préparation du modèle, le tranchage et la validation de la pièce.

Comment adapter le matériau et le refroidissement ?

Un profil adapté au PLA ne convient pas automatiquement au PETG, à l’ABS, à l’ASA, au nylon ou au TPU. Chaque filament possède sa propre fenêtre de température, sa sensibilité au refroidissement et son comportement face à l’humidité.

Ventilation et refroidissement

Le refroidissement aide le filament à conserver sa forme. Cependant, une ventilation excessive peut solidifier le cordon avant qu’il ne fusionne correctement avec la couche précédente. Pour le PLA, une ventilation importante est souvent utile pour les détails et les ponts. Pour certains matériaux techniques, une ventilation réduite favorise la cohésion. Il faut donc éviter de reprendre un profil PLA sans l’adapter au nouveau filament.

Température ambiante

Les grandes pièces en ABS, ASA ou polycarbonate peuvent subir des contraintes lorsque leur surface refroidit trop vite. Un courant d’air ou une enceinte froide augmente alors le risque de fissures et de délamination.

État du filament

Un filament humide peut produire des crépitements, des bulles ou un débit irrégulier. Stockez les bobines dans un environnement sec et séchez-les selon les recommandations du fabricant lorsque cela est nécessaire. Pour mieux relier les caractéristiques du matériau aux réglages d’impression, consultez notre guide sur le plastique pour l’impression 3D. Vous y trouverez une approche plus structurée du choix du filament.

Comment vérifier la machine et la résistance de la pièce ?

Avant de modifier dix paramètres dans le slicer, contrôlez les éléments mécaniques. Une mauvaise calibration peut créer des couches irrégulières, même avec un profil théoriquement adapté.

  • Nettoyez ou remplacez la buse si le débit varie.
  • Vérifiez l’entraînement du filament et l’absence de patinage.
  • Contrôlez le nivellement du plateau et la première couche.
  • Inspectez les courroies, les axes et les vibrations inhabituelles.
  • Comparez le diamètre réel du filament avec la valeur du profil.
  • Conservez la température et l’humidité de la pièce dans vos notes.
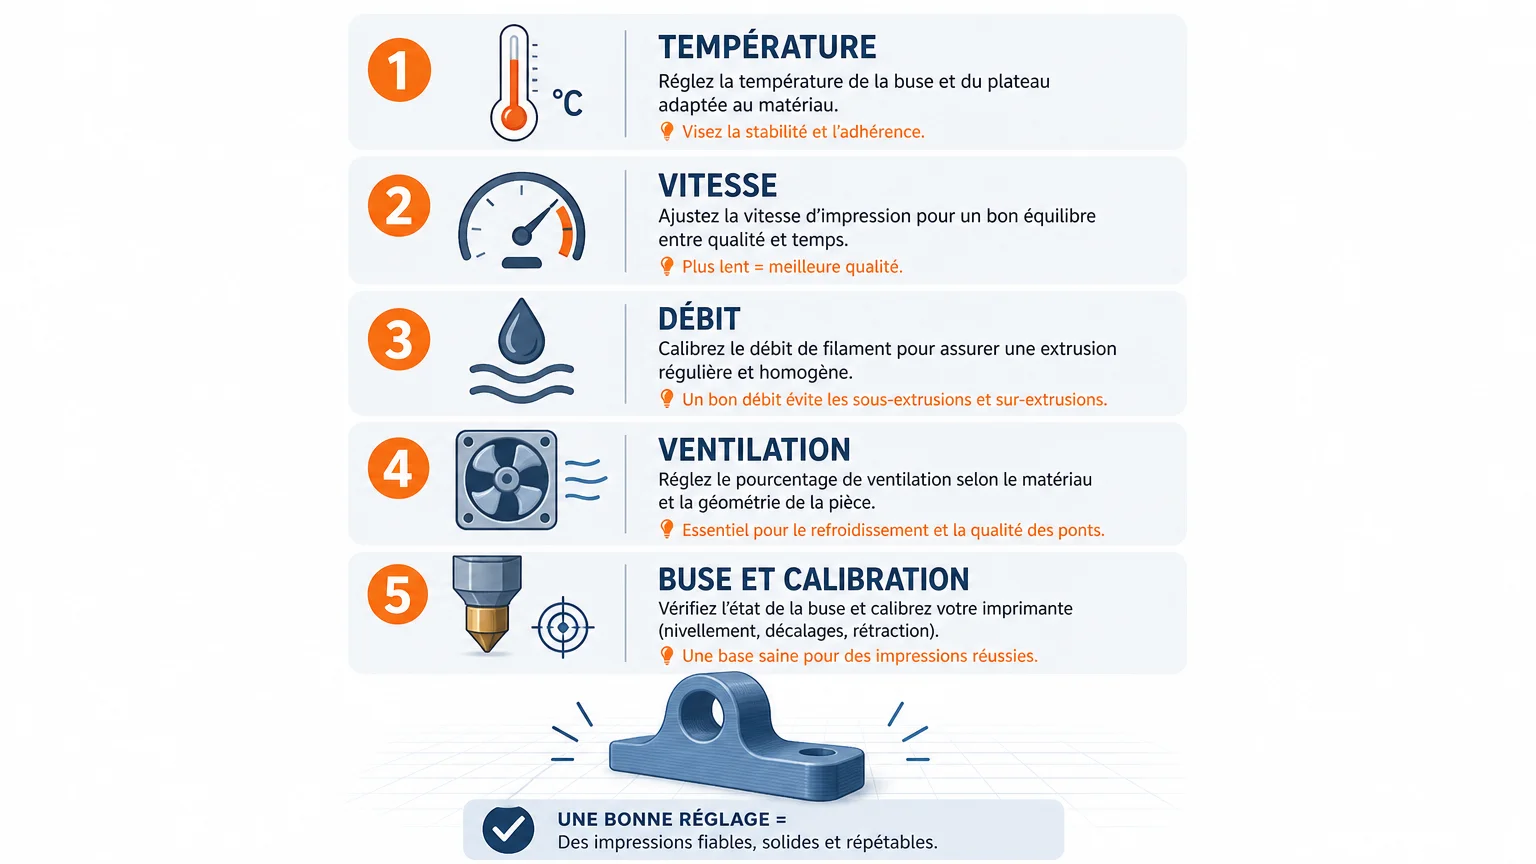
La calibration de l’imprimante doit précéder les essais de résistance. Vérifiez aussi l’orientation du modèle. Une pièce sollicitée perpendiculairement aux couches peut casser plus facilement qu’une pièce orientée pour répartir l’effort dans le plan des cordons. Un modèle correctement conçu ne compense pas une technologie mal adaptée. Si vous hésitez entre dépôt de filament, résine et frittage, notre comparatif des imprimantes 3D FDM, résine ou SLS aide à clarifier les contraintes propres à chaque procédé. Les modèles thermiques de la fabrication FFF montrent que les échanges de chaleur influencent la liaison, les contraintes résiduelles et la résistance des pièces. Un travail universitaire consacré au modèle thermique FFF rappelle l’importance de ces phénomènes dans l’analyse du procédé. Checklist des réglages à vérifier pour améliorer la fusion des couches

Ce qu’il faut retenir pour des pièces plus solides

La fusion des couches en impression 3D repose sur un équilibre entre température, débit, vitesse et refroidissement. Commencez par identifier le défaut, puis testez chaque correction séparément. Un filament adapté, une buse propre, une machine calibrée et une orientation cohérente complètent le réglage du slicer.

Apprenez à maîtriser vos réglages d’impression 3D

Lorsque les essais s’accumulent sans résultat stable, un accompagnement structuré peut vous faire gagner du temps. Vous travaillez alors la préparation du modèle, le choix du matériau, le tranchage, la résolution des défauts et l’entretien de la machine avec une méthode progressive.
Netforme
Notre parcours comprend 50 heures de formation, un formateur dédié, des exercices pratiques, des visioconférences individuelles et une assistance technique après la formation. En 2025, 177 apprenants ont été accompagnés, avec un taux de recommandation de 100 % et un taux d’obtention de certification de 98,8 % selon nos indicateurs de parcours. Découvrez notre formation en impression 3D en France.

Questions fréquemment posées

Pourquoi mes couches ne fusionnent-elles pas correctement ?

Les causes fréquentes sont une température trop basse, une vitesse excessive, une ventilation trop forte ou une sous-extrusion. Vérifiez aussi l’état de la buse et l’humidité du filament.

La température plus élevée améliore-t-elle toujours l’adhérence ?

Non, elle doit rester dans la plage adaptée au matériau. Une température excessive peut provoquer du filage, des défauts de surface et une perte de précision.

Comment savoir si le problème vient du débit ?

Observez la régularité des lignes et la présence de vides dans les parois. Si les cordons sont minces ou discontinus, contrôlez le flow, l’entraînement du filament et la propreté de la buse.

Quelle influence la ventilation exerce-t-elle sur les couches ?

Elle refroidit le filament après son dépôt. Si elle est trop forte pour le matériau utilisé, la couche peut se solidifier avant de fusionner correctement avec la précédente.

Une formation peut-elle aider à régler une imprimante 3D ?

Oui, une méthode guidée aide à relier les symptômes aux paramètres concernés. Notre parcours d’impression 3D associe exercices, suivi personnalisé et pratique du réglage d’une imprimante FDM.

Partager cet article

A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi — A Lire aussi —